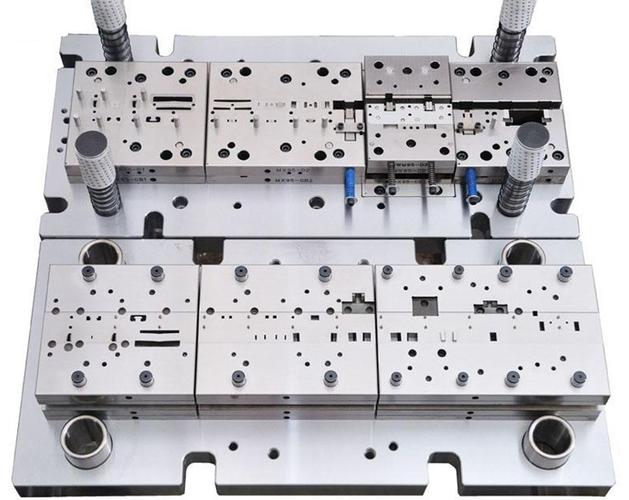
连接片冲孔落料复合模设计(附CAD图与UG三维模型)
一、零件工艺性分析
连接片是典型的薄板冲压件,材料通常为Q235、08F或SPCC冷轧板,厚度一般在1.5~3mm之间。该零件外形轮廓较为规则,两侧带有安装孔或定位孔,属于大批量生产的中小型冲压件。
从冲压工艺角度看,连接片具有以下特点:
- 外形尺寸较小,结构对称性较好;
- 孔位精度要求较高,孔边距需满足最小壁厚要求;
- 外形与内孔可在一次行程中同步完成;
- 零件产量大,适合采用复合模进行加工。
因此,采用冲孔落料复合模是最合理的工艺方案——在一次冲压行程中同时完成冲孔和落料两道工序,既保证了孔与外形的相对位置精度,又提高了生产效率[1]。
二、复合模总体结构方案
2.1 模具类型选择
本设计采用倒装式复合模结构,即落料凹模安装在上模,冲孔凸模和落料凸模安装在下模。倒装式复合模具有以下优点:
- 冲孔废料从下模漏出,落料件从上模打出,排料方便;
- 模具重心较低,工作平稳;
- 适合连接片的批量生产要求。
2.2 模具工作原理
上模下行时,落料凹模首先与落料凸模配合完成外形落料,同时冲孔凸模进入落料凹模的内孔完成冲孔。上模回程时,打件块将落料件从上模落料凹模中打出,冲孔废料则从下模漏料孔落下。
三、主要零部件设计
3.1 落料凹模
落料凹模采用整体式结构,材料选用Cr12MoV,淬火硬度HRC58~62。凹模刃口尺寸按落料件外形尺寸确定,取工件公差的正偏差方向计算。凹模厚度根据冲裁力大小确定为25~30mm,外形尺寸需保证凹模壁厚不小于40mm[2]。
3.2 冲孔凸模
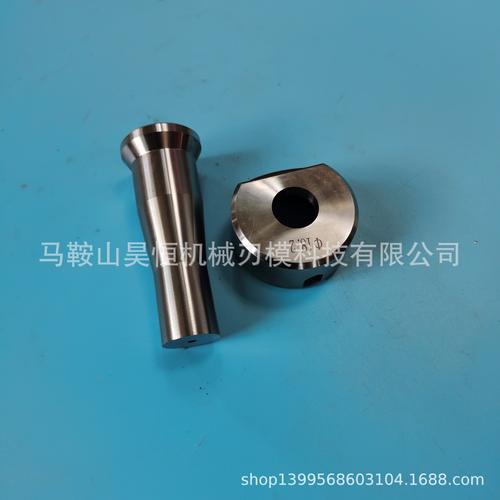
冲孔凸模采用阶梯式结构,工作部分直径按孔的尺寸确定,固定部分直径加大并用台肩定位。材料选用Cr12MoV或SKD11,淬火硬度HRC58~62。凸模长度根据模具闭合高度和固定板厚度确定。
3.3 凸凹模
凸凹模是复合模的关键零件,其外缘为落料凸模刃口,内孔为冲孔凹模刃口。该零件壁厚较薄,强度要求高,材料选用Cr12MoV,热处理后需保证内外刃口的硬度和耐磨性。凸凹模的最小壁厚需校核,应不小于材料厚度的1.5倍。
3.4 卸料与推件机构
- 卸料机构:采用弹性卸料板,安装在下模,通过橡胶或弹簧提供卸料力,将条料从凸凹模上卸下;
- 推件机构:采用刚性推件装置,安装在上模,通过打杆和打件块将落料件从落料凹模中推出。
3.5 模架与导向
选用中间导柱模架或后侧导柱模架,导柱导套采用H7/h6配合,保证上模与下模的对中精度。模座材料选用HT200或45钢,具有足够的强度和刚度。
四、冲压工艺参数计算
- 冲裁力:F = L × t × τ(L为冲裁周长,t为料厚,τ为材料抗剪强度)
- 卸料力:Fx = Kx × F(Kx为卸料力系数,取0.02~0.06)
- 推件力:Ft = Kt × F × n(Kt为推件力系数,对于倒装式复合模需考虑)
- 压力机选择:根据总冲压力和安全系数选取,适合选用开式双柱可倾压力机
五、CAD工程图内容说明
连接片复合模的二维CAD装配图(AutoCAD格式)包含以下内容:
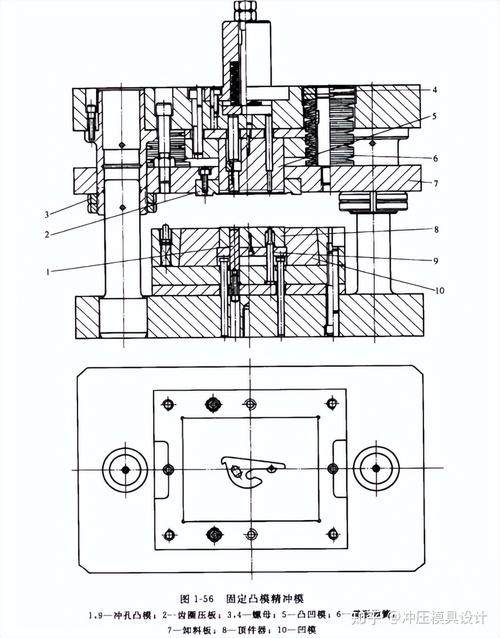
- 主视图(剖视图):展示模具的完整装配结构,包括上模座、下模座、凹凸模、落料凹模、冲孔凸模、卸料板、推件块等关键零件的装配关系;
- 俯视图:展示模具外形、导柱导套布置及模柄位置;
- 主要零件图:包括落料凹模、冲孔凸模、凸凹模等关键零件的零件图,标注尺寸公差和表面粗糙度。
六、UG三维建模内容说明
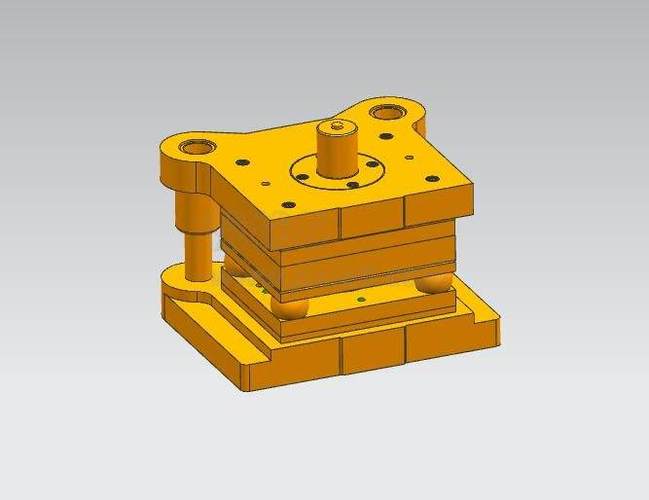
使用UG NX软件建立完整的三维模型,主要包括:
- 模架总成:上模座、下模座、导柱、导套,各零件通过装配约束配合;
- 工作零件建模:凸凹模、落料凹模、冲孔凸模的拉伸、倒角、圆角特征建立;
- 卸料机构建模:卸料板与橡胶或弹簧装配;
- 标准件建模:模柄、螺钉、圆柱销等标准化零件按国标建立;
- 装配检查:在UG装配环境下进行干涉检查与间隙验证,确保模具运动的准确性;
- 运动仿真:模拟上下模开合过程,检查卸料和推件机构的动作可行性。
模型保留完整特征树,方便参数化修改和改型设计。
七、设计
本连接片冲孔落料复合模设计充分利用一次冲压行程完成两道工序的优势,保证了零件的尺寸精度和形状位置精度。通过CAD二维工程图的绘制确保设计的规范性,结合UG三维建模进行装配验证和干涉检查,有效减少了试模过程中的问题。该模具结构适宜大批量生产场景,具有生产效率高、模具寿命长、维护方便等综合优势,在生产实践中具有良好的推广价值。
如若转载,请注明出处:http://www.ksjycmould.com/product/52.html
更新时间:2026-10-06 00:40:33